弯头是管道系统中改变介质流向的核心管件,广泛应用于石油化工、电力、给排水及燃气输送等领域。本文围绕弯头检测的完整流程展开,依次阐述样品制备与外观检查、几何尺寸与壁厚测量、材料化学成分与力学性能试验、无损探伤方法以及耐压与应用场景判定等模块,并归纳常见问题与注意事项,为弯头的质量验收与失效预防提供系统的方法参考。
样品制备与外观检查
送检弯头应先核对规格型号、材质证明文件与批次信息,随后进行状态调节。金属弯头通常在常温干燥环境中放置,清除表面油污、氧化皮及涂层异物,以免干扰后续无损检测信号。外观检查采用目视结合放大镜或内窥镜方式,重点核查内外表面有无裂纹、折叠、结疤、夹杂与过烧痕迹。冲压或推制弯头还需关注内弧侧壁厚减薄引起的外观畸变。检查结果应逐件记录,对疑似缺陷部位做出标记,作为后续尺寸测量与探伤的定位依据。外观不合格件可直接判定,不必进入后续试验流程。
几何尺寸与壁厚偏差测量
几何尺寸是弯头互换与安装精度的先决条件。测量项目弯曲角度、弯曲半径、端口外径、椭圆度(圆度偏差)、端面坡口角度及长度偏差。角度与半径可采用角度尺、专用样板或三坐标测量机测定;外径与椭圆度用外径千分尺在互相垂直的两个方向分别读数,以差值表征圆度。壁厚测量以超声测厚仪为主,须在内弧、外弧及中性区分别布点,重点考察内弧减薄量与外弧增厚量。测点布置应有代表性,弯管段与直管过渡区域应加密测量。各项偏差依据相应产品标准判定,超差者按批次复测确认。
材料化学成分与力学性能试验
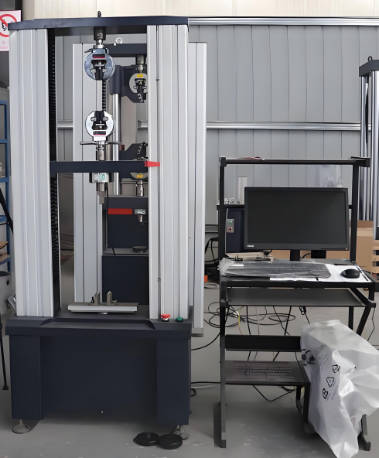
化学成分分析用于验证弯头材质与设计选材的一致性。金属弯头可采用直读光谱法、X射线荧光光谱法或碳硫红外分析法测定主要元素含量;不锈钢弯头须关注铬、镍、钼等耐蚀元素,碳钢弯头则重点核对碳、锰、硫、磷。力学性能试验拉伸试验、硬度试验与压扁试验。拉伸试样一般在弯头直段壁厚上取样,测定抗拉强度、屈服强度与断后伸长率。硬度采用布氏或洛氏法,用于筛查加工硬化与热处理状态异常。压扁试验用于评价弯头端口部位承受塑性变形的能力。
无损探伤方法选择与实施
无损检测是弯头内部质量评价的核心手段。磁粉检测适用于铁磁性材料表面及近表面裂纹,常用于焊缝弯头的热影响区检查。渗透检测适用于不锈钢、合金钢等非铁磁性材料的表面开口缺陷。超声波检测可发现内部夹杂、分层与裂纹,对弯管壁厚减薄区域的扫查尤为适用。射线检测多用于对焊接弯头的焊缝内部质量分级评定。实施时应依据材质、缺陷类型与验收等级选择方法组合,必要时两种方法互相补充验证。缺陷的定性、定量与定位结果须记录并绘制缺陷分布示意。
耐压试验与应用场景判定
耐压性能试验模拟弯头在承压工况下的结构完整性。液压试验以水为加压介质,分级升压至规定试验压力并保压,观察有无渗漏与可见变形。气压试验具有危险性,仅在液压试验不适用的场合采用,并须配备可靠的安全防护措施。不同应用场景的判定重点存在差异:化工管道侧重耐蚀性与介质相容性,高温蒸汽管道侧重高温力学性能,燃气管道侧重密封与韧性指标。判定时应结合工程设计与验收规范逐项核对,形成明确的合格与否结论。
检测报告与结果判定要点
检测报告应载明样品信息、检测依据、试验条件、原始数据与判定结论。几何尺寸数据须注明测点位置,无损检测结果应附缺陷参数,力学性能数据须标明取样方向与试样编号。结果判定遵循单项判定与综合判定相结合的原则:凡涉及安全的关键指标不合格,即判定该件或该批次不合格。对不合格项目,应分析其源于原材料、成形工艺还是热处理环节,为工艺改进提供反馈方向。报告签发前须经审核,保证数据可追溯。
常见问题与注意事项
弯头检测报告一般包含哪些内容与用途?
弯头检测报告涵盖样品信息、检测依据、几何尺寸与壁厚数据、化学成分与力学性能结果、无损探伤缺陷记录及耐压试验结论等内容。报告用于产品质量验收、工程竣工验收、供应商质量评价以及失效分析溯源等场合。
送检弯头时应如何准备与沟通?
送检前应核对弯头的规格型号、材质证明与批次信息,明确检测项目范围与判定依据,清除表面油污与异物。沟通时说明应用场景与重点关注指标,如内弧减薄、焊缝质量或耐压要求,以便实验室合理安排检测方案。
影响弯头检测费用的因素有哪些?
费用主要取决于检测项目数量与类型、样品规格与取样难度、无损检测方法组合以及是否涉及力学性能破坏性试验等因素。检测周期要求与应用场景的判定复杂程度亦会影响整体费用,委托前应与实验室明确项目清单。