什么是毛细管焊接检测?
毛细管焊接检测:毛细管焊接检测围绕铜管、不锈钢毛细管的钎焊与熔焊接头展开,涵盖外观宏观检查、射线与渗透无损检测、金相组织分析、拉伸压扁等力学性能试验,以及耐压与氦检漏密封性验证。本文按步骤阐述各模块方法要点与判定标准,据此识别气孔、未熔合、填充不足等缺陷,评定接头承压可靠性。
毛细管焊接检测以制冷空调管路、医疗器械微细管件及仪器仪表中铜管、不锈钢毛细管的钎焊与熔焊接头为对象,覆盖样品制备、外观与几何检查、无损探伤、金相组织分析、力学性能试验及耐压密封性验证等模块。该检测体系用于识别气孔、未熔合、钎料填充不足等焊接缺陷,评估接头的结构完整性与承压能力,为产品出厂质量控制与工艺改进提供判据,是毛细管类精密管件质量控制的关键环节。
样品制备与外观宏观检查
检测前须对接头部位进行清洁处理,去除表面油污、氧化皮及残留钎剂。外观检查采用目视与低倍放大相结合的方式,在充足照明下观察焊缝成形状态。重点核查钎料铺展是否均匀、焊缝表面有无裂纹、气孔、夹渣及未填满等可见缺陷,同时检查母材有无过烧、烧穿及明显变形。宏观检查还需借助游标卡尺或影像测量仪核实管件的对中偏差与焊后外径变化,判定装配同心度是否符合图纸要求。发现表面缺陷时应记录其位置、形貌与尺寸,作为后续取样与评定的参考依据。
无损检测方法与操作要点
毛细管接头壁薄、径小,常规超声波耦合困难,多采用射线检测与渗透检测相结合的方案。射线检测可揭示接头内部气孔、未熔合与钎料分布状态,透照布置应使焊缝处于射线束的中心路径,并采用合适灵敏度像质计验证透照质量。渗透检测则用于表面开口性裂纹的识别,操作流程清洗、渗透、去除多余渗透剂、显像与观察五个步骤,观察须在规定时间内完成并配以适当光源。两种方法互为补充,可覆盖内部与表面两类缺陷的检出需求。
金相检验与焊接质量评价 金相检验用于解析接头横截面的组织结构与缺陷形?
取样位置应涵盖焊缝中心及热影响区,经镶嵌、磨抛与腐蚀后,在金相显微镜下观察钎料填充率、界面化合物层厚度及母材晶粒变化。评价内容主要:钎料在装配间隙内的填充是否饱满,是否存在连续分布的气孔或夹杂,界面处有无异常脆性相生成。显微硬度测试可沿接头剖面逐点测定,以反映焊接热循环对母材与钎料性能的影响,其分布曲线能够反映软化或脆化区域的位置与程度。
力学性能试验与指标解读 常用试验项目拉伸试验、压扁试验与弯曲试验
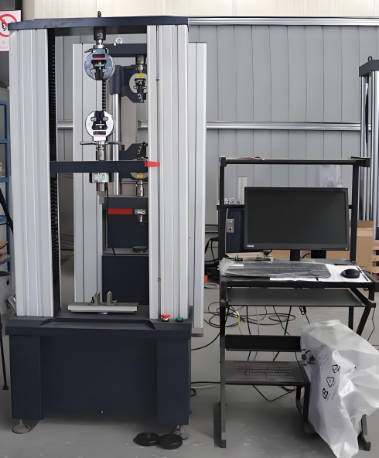
拉伸试验测定接头的抗拉强度与断裂位置,断裂发生于母材远离焊缝处通常表明接头强度不低于母材;断裂发生于焊缝时则须结合断口形貌分析缺陷性质。压扁试验将接头置于两平行压板之间压至规定间距,检查焊缝有无开裂。弯曲试验则以规定弯心直径绕弯,观察受拉面是否出现裂纹。各项试验的试样数量、取样方向与夹持方式均须遵循相应产品技术条件,试验结果取多件试样综合评定,规避单件偶然性干扰。
耐压与密封性检测应用
毛细管多用于承压流体回路,耐压与密封性检测为其质量控制的核心模块。耐压试验以水或油为介质,对接头施加规定试验压力并保压,观察有无渗漏与变形。密封性检测对微小泄漏更为敏感,常用方法氦质谱检漏、压力衰减法与气泡法。氦质谱检漏灵敏度较高,适用于高气密性要求的管路系统;气泡法将接头浸入液体中观察气泡逸出情况,操作简便且成本较低。检测压力、保压时间与判定灵敏度应依据产品使用工况与相关技术规范确定,试验后须排净介质并干燥处理。
判定标准与结果处理
检测结果应依据产品技术条件、行业标准或供需双方约定的验收准则进行判定。外观、无损检测、金相与力学性能各模块的缺陷等级须逐一对照限值评定,凡出现裂纹、未熔合等危害性缺陷一般判为不合格。密封性检测以规定条件下无泄漏为基本验收要求。对不合格项目,实验室应出具完整记录,标明缺陷类型、位置与严重程度,供委托方开展工艺整改与批次处置。复检取样应避开原检测部位,并遵循双倍取样复验的通行规则,以保证判定的公正与可追溯。
常见问题与注意事项
毛细管焊接检测适用于哪些产品与材料范围
该检测适用于制冷空调管路、医疗器械微细管件、仪器仪表中铜及铜合金、不锈钢等材料的毛细管钎焊接头与熔焊接头,覆盖外观、内部缺陷、金相组织、力学性能及密封性能等多个维度,各类精密毛细管组件均可参照相应技术条件送检。
毛细管焊接检测报告包含哪些内容?
报告一般样品信息、检测依据、各模块检测方法、缺陷记录与量化结果、力学性能数据、密封性试验结论及综合判定结论,并附缺陷示意图或照片等佐证材料,便于委托方据此评估批次质量与工艺改进方向。
毛细管焊接送检应注意哪些流程与沟通要点?
送检前应明确检测模块组合、执行标准或验收准则,并提供管件规格、材料牌号与焊接工艺信息。涉及破坏性试验的项目须预留足够样品数量,密封性检测需说明使用介质与工况压力,以便实验室制定适宜的检测方案。