电焊面罩是焊接作业中用于防护弧光辐射、飞溅物与冲击伤害的个人防护装备,其核心检测对象滤光片、保护片与面罩本体。检测模块覆盖光学性能、抗冲击性能、阻燃性能及外观结构等维度。系统开展电焊面罩检测,可评价产品防护能力与使用安全性,为生产质量控制与选型验收提供技术参考。
电焊面罩检测概述
电焊面罩检测围绕面罩整体及其关键光学部件展开。检测内容划分为外观与结构检查、光学性能测试、抗冲击性能测试、阻燃性能测试四大模块。光学性能部分考察透射比、光学畸变与屈光度等参数;力学部分考察镜片及面罩本体承受冲击的能力;阻燃部分评价材料遇火后的燃烧扩展行为。各模块相互补充,共同反映产品在焊接作业环境下的综合防护水平。检测一般在具备相应资质认证的实验室环境中,依据焊接防护相关通用标准方法实施。
样品制备与预处理
送检样品应从成品中随机抽取,数量满足各检测模块的平行样要求。检测前需将样品置于温度23℃左右、相对湿度适中的实验室环境中状态调节不少于规定时间,以消除环境应力对测试结果的影响。外观检查应在自然光或标准光源下进行,确认滤光片无气泡、划痕、杂质等可见缺陷,面罩表面平整、系带连接牢固。预处理阶段还应核对产品标识,遮光编号、型号规格与生产信息。存在标识缺失或结构性损伤的样品应予记录并剔除出测试序列。
光学性能检测方法
光学性能检测针对滤光片与保护片分别实施。透射比测试采用分光光度法,在紫外、可见及近红外波段测定镜片的透光性能,据此核算遮光编号是否符合标称值。光学畸变检验通过将镜片置于特定图样前观察成像变形情况,评价其折射均匀性。屈光性能采用焦度计测定球镜度、柱镜度与棱镜度,判断镜片是否存在影响视觉的屈光偏差。平行镜片之间还需检查互差,防止组合使用时产生视物变形。测试应在暗环境条件下操作,避免杂散光干扰读数。
抗冲击与阻燃性能测试
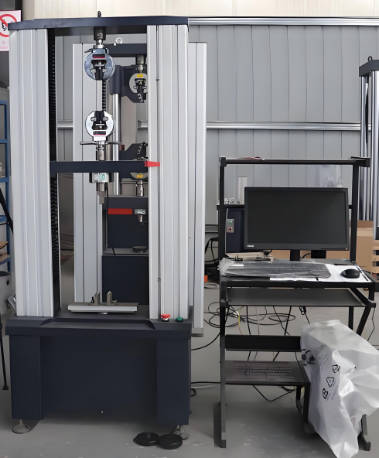
抗冲击测试以规定直径与质量的钢球自设定高度自由落体冲击镜片考核面,检查冲击点及周围区域是否出现破裂、剥落或结构损坏。面罩本体材料则通过模拟飞溅物冲击试验评价其抗穿透能力。阻燃测试采用灼热丝或火焰接触方式,在规定时间内使材料表面接触热源,随后移开并观察续燃情况、记录火焰扩展范围及燃烧滴落物状态。两项测试均需在样品状态调节完成后进行,冲击与灼烧位置应分散布置,避免损伤重叠影响判定。
检测性能指标要求
光学方面,滤光片透射比须与标称遮光编号对应,各波段透光水平处于相应限值区间;球镜度、柱镜度偏差及棱镜度应在标准允许范围内,镜片组合互差不得超出规定限值。力学方面,镜片经受冲击后不得出现贯穿性破裂或影响视野的碎片脱落,面罩本体不得出现穿透性破损。阻燃方面,材料在移除火源后的续燃时间应有限,燃烧不得大面积扩展,且不应产生引燃下方物质的滴落物。外观与结构须满足标识清晰、佩戴调节机构功能正常的基本要求。
应用场景与判定标准
电焊面罩检测适用于产品出厂检验、型式检验、采购验收及在用装备周期性检查等场景。判定采用逐项对照方式:任一强制项目不合格即判定该批次样品不通过;光学参数超差、冲击后破裂或阻燃不达标均构成否决项。对于在用面罩,应结合滤光片磨损、划伤与结构老化情况评估是否继续使用。检测报告须载明测试条件、方法依据、样品状态与各项目实测结果,判定结论以报告形式交付委托方,作为质量评价与处置决策的技术凭证。
常见问题与注意事项
电焊面罩检测的费用主要受哪些因素影响?
检测费用与委托模块数量密切相关。光学、抗冲击、阻燃各模块可单项委托也可组合委托,样品数量、检测项目数量及是否加急均会影响整体费用,建议委托前明确检测范围后询价确认。
对电焊面罩检测结果有异议时如何申请复检?
委托方对报告数据有异议时,可在报告规定的异议期内向实验室提出复检申请。复检一般优先使用留存样品,针对争议项目重新测试;若样品已破坏且无法复测,则需重新抽样补充检测。
电焊面罩检测周期与报告交付流程是怎样的?
检测周期取决于委托模块数量与样品数量。常规项目按实验室排期依次开展,光学、力学与阻燃测试完成后汇总数据、编制报告。委托方可选择纸质或电子形式接收报告,加急需求应提前与实验室沟通确认。