镀锌钢管是以钢管为基体、经热浸镀或电镀工艺在其表面形成锌层防护的复合型管材,广泛应用于流体输送、结构支撑与消防、给排水等工程领域。其检测围绕锌层质量、基材力学性能与化学成分三大维度展开,涵盖样品制备、锌层厚度测定、拉伸与压扁等力学试验、成分分析及标准判定等模块。系统的检测流程可评价钢管的耐蚀寿命与承压能力,为工程选材与验收提供客观数据。
镀锌钢管检测概述
镀锌钢管检测针对锌覆盖层与钢基体两个层面分别设置项目。锌层检测外观质量、厚度或单位面积锌层重量、附着力以及硫酸铜浸渍耐蚀性;钢基体检测则涉及抗拉强度、屈服强度、伸长率、压扁与弯曲等力学指标,以及碳、硅、锰、磷、硫等元素含量测定。两类项目相互补充,共同反映管材在服役条件下的结构安全性与防腐耐久性。检测流程通常按照取样、制样、逐项试验、数据修约与结果判定的顺序执行,各环节均须与相应产品标准及试验方法标准保持一致。
样品制备与取样规范
取样应在同批次、同规格、同炉号的管材中选取,样管须避开端部变形区与明显划伤部位。用于力学试验的试样多沿纵向制取,试样轴线与焊缝位置的相对方位须记录并在报告中注明。拉伸试样可加工成全壁厚纵向条状或管段形式,加工过程中不得因切削热改变材料性能。锌层测厚样段的表面应保持原始镀层状态,不得打磨或酸洗;若表面存在油脂或污物,以溶剂清洗后干燥。制样完成后逐件编号,标明批号、规格与取样位置,以保证检测数据可追溯。
锌层厚度测定方法
锌层厚度测定以磁性法为最常用手段,适用于磁性基体上的非磁性锌覆盖层。测量时探头垂直贴合管面,在同一截面圆周上按规定间距多点测量,取算术平均值作为该截面结果。镀锌钢管属曲面基底,测量须避开焊缝余高与端部无锌区。除磁性法外,还可采用称重法测定单位面积锌层重量,即以盐酸溶液退除锌层,依据退锌前后的质量差与试样表面积换算得出结果。仲裁性测定或需要观察锌层结构时,可采用金相断面法,在显微镜下直接读取锌层厚度并评估其均匀性。方法选择应结合管径、镀层状态与验收要求确定。
力学性能检测项目
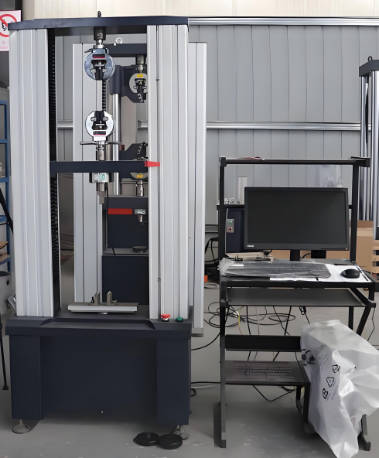
力学性能检测以拉伸试验为核心,测定抗拉强度、屈服强度与断后伸长率,据此评价钢基体的承载与变形能力。压扁试验将规定长度管段置于两平行压板之间压至设定板间距离,检查管壁有无裂纹或开裂,用于评价管材环向延性与焊缝质量。弯曲试验多用于评估带材及焊接接头的塑性变形能力。试验时应控制加载速率与试样温度,试样断裂位置若位于标距之外,该结果作废并重新取样试验。各项力学数据须按标准规定修约,逐项对照产品标准的下限要求作出判定。
化学成分分析方法
化学成分分析用于核定钢基体的牌号符合性。碳、硫元素可采用高频感应炉燃烧红外吸收法测定;硅、锰、磷等元素可采用分光光度法测定;多元素同测时可选用火花放电原子发射光谱法,在磨平的试样表面上直接激发分析,效率较高。仲裁分析或低含量元素测定可采用电感耦合等离子体发射光谱法。取样时应选取具有代表性的管体部位,去除锌层后制取分析试样。光谱分析用试样表面须平整、无氧化皮与油污。各元素测定结果应与相应牌号标准成分范围对照,超范围者判为不符合。
检测标准与判定依据
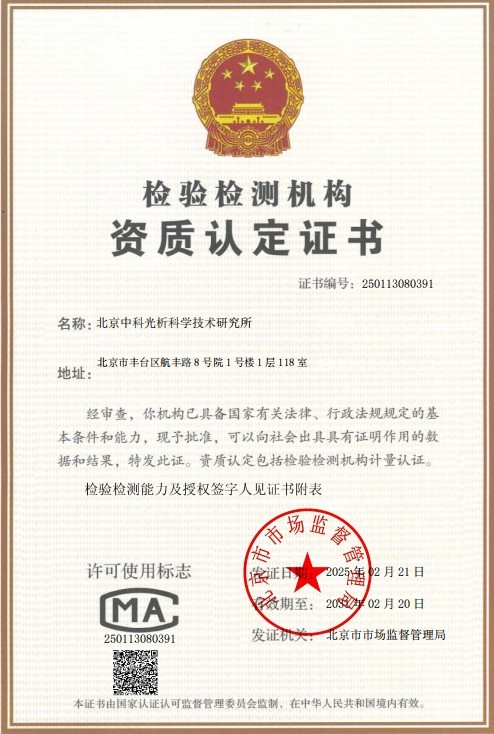
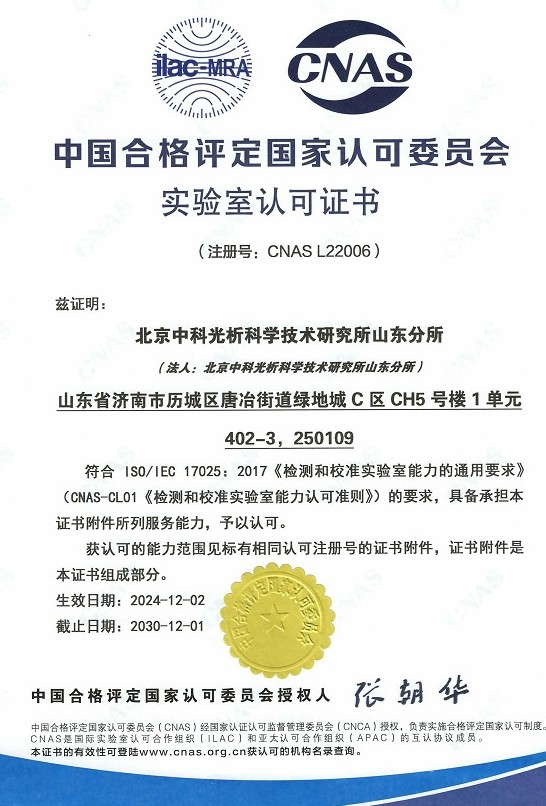
镀锌钢管检测的判定依据由产品标准与试验方法标准共同构成。产品标准规定锌层厚度或锌层重量的最小值、力学性能的下限值及化学成分范围;试验方法标准规定拉伸、压扁、测厚、成分分析等操作程序与结果修约规则。判定时须注意标准版本的适用性,输送流体用与结构用镀锌钢管所引用的标准体系存在差异。检验报告应载明样品信息、检测依据、试验条件、原始数据与单项判定结论,对不符合项明确列出实测值与标准要求的对照关系。具备权威资质认证的实验室出具的检测报告方可作为工程验收的质量凭证。
常见问题与注意事项
镀锌钢管检测的周期一般多长,报告如何交付?
检测周期取决于委托项目数量与项目类型。锌层厚度、外观等单项测试耗时较短;拉伸、压扁与成分分析组合的项目需分步实施,周期相应延长。报告通常在全部试验与数据审核完成后出具,可按委托约定以纸质或电子形式交付。
镀锌钢管送检需要多少样品,寄送有什么要求?
样品数量依据检测项目确定。拉伸、压扁试验需截取规定长度的管段若干,锌层测定另需保留原始镀层表面的样段。寄送时应避免磕碰与镀层擦伤,逐件标注批号与规格,并附委托单说明检测项目与执行标准。
镀锌钢管锌层测定应选磁性法还是称重法?
磁性法操作便捷、不破坏样品,适合现场与批量快速测定;称重法以退锌前后质量差换算锌层重量,结果更接近总量指标,多用于仲裁与验收。两者适用范围与结果表达方式不同,应按产品标准规定的方法执行。