交联透明质酸钠凝胶为经交联改性的透明质酸钠制剂,广泛应用于医用注射填充领域。推挤力(挤出力)指凝胶自注射器针管内经针头挤出所需的力,直接关联产品的临床推注手感与使用安全。本文围绕检测原理与机制、样品制备与测试条件、测定方法与设备、重复性与线性指标、适配性与应用场景、结果判定与标准依据六个模块展开,帮助读者建立对该检测项目的整体认知与操作框架。
检测原理与机制
推挤力检测属力学性能测试范畴。其基本原理为:以恒定速率推动注射器芯杆,使凝胶试样流经规定规格的针头,由力传感器实时采集推进过程中的轴向力信号,取挤出阶段的力值作为推挤力结果。凝胶的流变特性、交联程度、颗粒均匀性及黏弹性均会影响其在针管与针头内的流动阻力。交联度较高或凝胶颗粒偏大时,流经细针头的剪切阻力上升,推挤力随之增大。该检测以宏观力学量间接表征凝胶的可注射性能,是评价产品工艺一致性的重要手段。
样品制备与测试条件
试样应取自成品包装状态的预灌封注射器,或按产品规定将凝胶灌装于标准注射器中。测试前需将样品与仪器置于规定温度环境中充分平衡,通常在室温条件下进行,避免温度波动引起黏度变化。检查针管外观,剔除有气泡、异物或封装异常的样品。针头规格须与产品临床使用配置一致并作记录。每次测试应使用独立样品,测试前不宜对凝胶进行额外搅拌或预处理,以免破坏其原有结构状态而影响力值代表性。
推挤力测定方法与设备
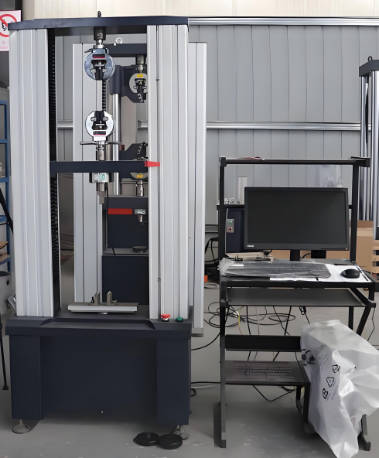
常用设备为万能材料试验机或专用推挤力测试仪,配置适配注射器夹持装置与高精度力值传感器。测试时将样品固定于夹具,芯杆端与压头对中,以恒定速度沿轴向推进,使凝胶经针头挤出于接收容器。仪器全程记录力—位移曲线,取挤出平稳段的最大力或平均力作为推挤力,具体取值方式依产品技术要求确定。测试完成后清洁夹具并校核查零。该方法适用于多种预灌封凝胶类注射制剂的挤出性能评价。
检测性能指标:重复性与线性
重复性考察同一批次样品在相同条件下多次测定结果的一致程度,通常以相对标准偏差表征。凝胶灌装均匀性、针头内径一致性及仪器装夹对中程度是影响重复性的主要因素。线性在此类检测中体现为推挤力与推进速度、针头规格等参数之间的响应关系:推进速率提高或针头内径减小,挤出阻力相应上升。建立参数与力值之间的对应关系,可用于确认测试条件选择的合理性,并为不同规格产品的力值比较提供参照。
注射器适配性与应用场景
推挤力检测兼具产品性能与器械适配双重意义。一方面评价凝胶自身的可注射性;另一方面考察凝胶与注射器、针头组合的整体匹配性能,为灌装工艺、针头选型及临床操作体验评估提供数据。应用场景涵盖注射用交联透明质酸钠凝胶的研发验证、生产过程质量控制、批次放行检验以及稳定性考察等环节。对于预灌封剂型,该项检测可作为注册检验与常规质控的常规测试项目。
结果判定与标准依据
结果判定以产品技术要求或注册标准中规定的推挤力限值为准,实测力值处于规定范围内即判为合格。测试报告应记录样品信息、针头规格、测试速度、环境温度、力值曲线及取值方法。判定时还需结合重复性数据评估结果稳定性,单次异常值应分析原因后决定是否复测。相关检测可参照医用透明质酸钠凝胶产品标准及注射器类医疗器械通用试验方法中关于挤出力、注射器性能的通用技术要求执行。
常见问题与注意事项
应选用什么测试条件?
应以产品临床使用配置为准,针头规格与推进速度须与技术要求一致,测试前样品在室温平衡,仪器装夹对中并核查零点,条件固定后方具可比性。
推挤力结果依据什么判定是否合格?
以产品技术要求或注册标准规定的力值限值为判定依据,实测推挤力处于限值范围内即判合格,同时结合重复性结果评估数据稳定性,异常值须分析原因后处理。
哪些产品与材料适合开展推挤力检测?
适用于各类预灌封或灌装于注射器的交联透明质酸钠凝胶制剂,也可推广至其他凝胶类可注射医用材料,用于研发验证、过程质控、批次放行及稳定性考察。