浓缩手洗餐具用洗涤剂标识检测,是以产品标签明示信息为核对起点的综合性验证工作。检测对象为标注为浓缩型的手洗餐具用洗涤剂,覆盖去污力、表面活性剂含量、pH值、总活性物等核心维度。该检测用于核实产品实际性能与标识声明的一致性,为生产质量控制与市场监督提供技术手段,据此判断产品是否符合相应产品标准与标识规范要求。
检测原理与机制
标识检测的实质,是将标签明示的成分、性能与执行标准同实验室实测结果进行比对。其机制包含两条主线:一是理化指标实测,涵盖去污力、pH、总活性物及表面活性剂组分;二是声明符合性核验,即检查实测值与标签标注之间的偏离程度。去污力测定依托人工污渍在规定洗涤条件下的去除程度反映去污性能;表面活性剂分析依托色谱分离与两相滴定的化学计量关系确定组分与含量。各项原理相互衔接,共同支撑标识真实性的判定。
样品制备与取样要求
取样应在包装完好的同一批次产品中随机抽取,记录批号、生产日期与标注信息。样品开启前目视检查外观察状态,均匀性、分层与异物情况。对于黏稠体系,应将样品置于密闭容器中充分混匀后分取,避免引入气泡影响称量准确度。制备去污力试验用试样时,按产品标注的使用浓度或标准规定浓度配制待测液,所用硬水应按规定硬度配制并放置至室温。样品留样应密封保存于阴凉处,防止水分挥发与组分变化影响后续测定。
去污力测定方法
去污力测定采用人工污渍盘法定量评价。以规定浓度的蛋白与油脂类人工污液涂敷于载玻片或培养皿表面,经干燥称量后,将污片置于规定浓度的洗涤剂溶液中,在恒温、定转速与定洗涤时间的条件下于去污机内洗涤。洗涤后再次干燥称量,依据洗涤前后污片质量之差计算去污率,或与标准洗涤剂对照试样平行比较,以相对去污力指数表示结果。试验中应控制水温、水质硬度与污片制备一致性,同批次污片平行测定数不少于规定数量,取算术平均值作为测定结果。
表面活性剂含量分析——HPLC与两相滴定法
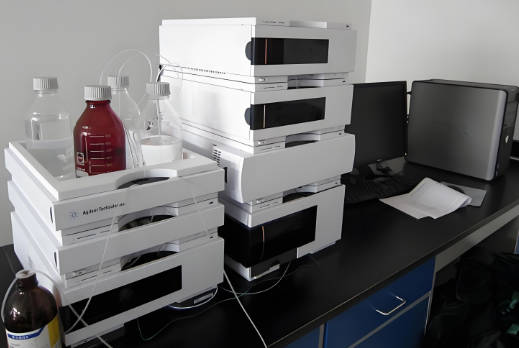
表面活性剂组分分析可分别采用高效液相色谱法与两相滴定法。HPLC法适用于各类阴离子、非离子表面活性剂的分离与定量:试样经溶剂稀释、过滤后进样,经反相色谱柱分离,以紫外检测器或蒸发光散射检测器检测,依据保留时间定性、峰面积定量。两相滴定法适用于阴离子表面活性剂:以混合指示剂与标准阳离子表面活性剂溶液滴定,水相与有机相间的颜色转移指示终点,据此计算活性物含量。两种方法互为补充,色谱法可分辨单一组分,滴定法操作简便、适用于日常批量控制。
pH与总活性物检测
pH测定采用电位法:将电极浸入按规定浓度配制的水溶液中,在规定温度下读取稳定示值,测定前以标准缓冲溶液校准电极。pH直接关联皮肤接触安全性,手洗类产品应在产品标准限定的区间内。总活性物含量通常由乙醇不溶物分离结合定量组成:试样以乙醇溶解、过滤除去无机盐等不溶物,滤液蒸干称量得到乙醇溶解物,再从中扣除氯离子等无机组分折算量,即得总活性物。该项为浓缩型产品的关键指标,其水平与标注的浓缩属性密切相关。
标识合规判定标准
合规判定依据产品标准与标签标识相关规范同步执行。核验内容:产品名称中浓缩属性的明示与总活性物实测水平的对应关系;成分标注与色谱、滴定实测组分的一致性;去污力实测结果是否达到标准要求或标签声明水平;pH是否处于规定范围;执行标准编号、净含量、生产信息等标注要素的完整性。判定采取逐项核对方式,任一关键指标实测值与标识声明不符,即视为标识不符合。全部项目符合要求的,出具符合性结论。
常见问题与注意事项
浓缩手洗餐具用洗涤剂标识检测依据什么进行合规判定?
判定主要依据标识合规判定标准,结合去污力、表面活性剂含量、pH与总活性物等检测结果,核对产品标注与实际性能是否一致,具体限量需参照相应产品标准规定执行。
哪些产品需要进行浓缩手洗餐具用洗涤剂标识检测?
适用于以浓缩型为主、供手洗餐具使用的洗涤剂产品,其标识所涉及的去污力、活性物含量、pH等项目均可按文中的取样与检测方法进行验证。
浓缩手洗餐具用洗涤剂标识检测报告包含哪些内容、有何用途?
报告一般包括样品信息、取样与制备情况、去污力测定、表面活性剂含量分析、pH与总活性物结果及标识合规判定结论,可用于产品出厂验证、质量管控与市场监督核查。