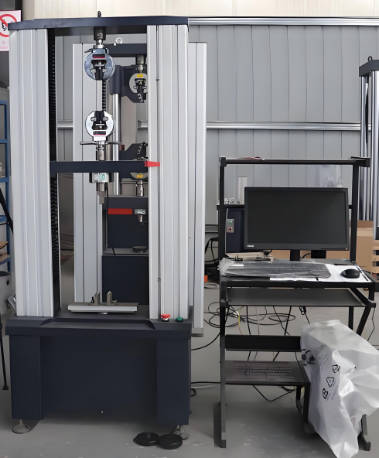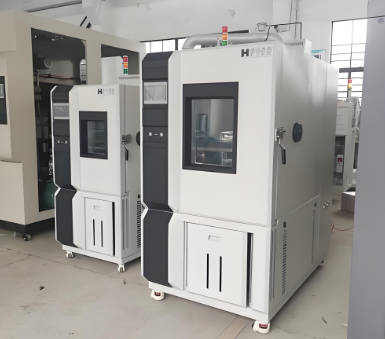
金属氧化设备检测以阳极氧化、化学氧化等表面处理工艺装备为对象,覆盖槽液体系分析、电气与温控性能测试、设备材质与防腐状态评估、工艺环境监测四大模块。检测工作围绕样品采集、仪器分析、指标解读与标准判定展开,用于评价设备运行状态与工艺稳定性,为金属表面处理生产线的质量控制与维护管理提供技术参照。本文按操作步骤分述各模块的检测要点。
样品采集与前处理要求
槽液与水样采集应在设备处于正常循环状态时进行,取样点分布于槽体上、中、下三个液位,混匀后分装。样品容器选用聚乙烯瓶,避免玻璃容器引入杂质离子。待测金属试样须先行除油处理,依次采用碱性除油剂与去离子水清洗,再以无水乙醇脱水干燥。涉及氧化膜层分析的样品,应在膜层完全固化后截取,切割过程以水冷方式控制温升,防止热影响改变膜层结构。前处理完成后记录批次编号与状态描述,随检测流转单一并移交实验室。
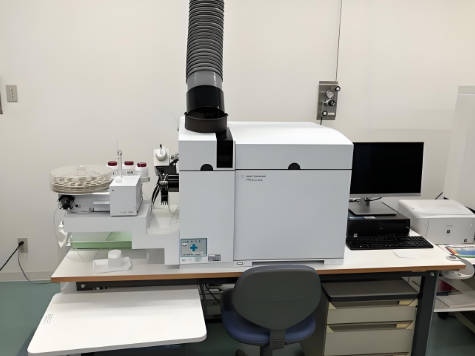
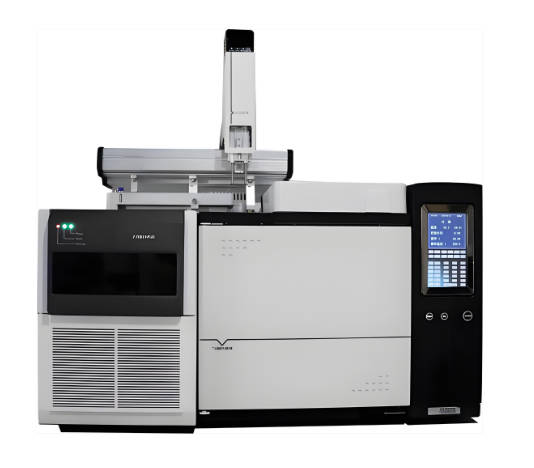
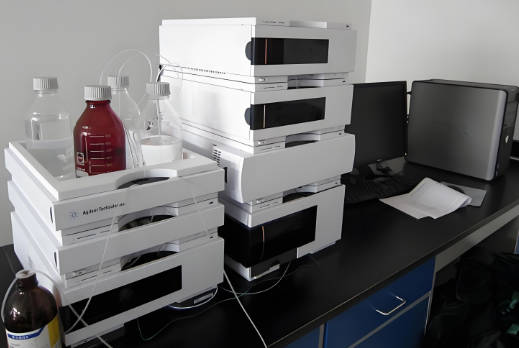
槽液成分与杂质离子检测方法 硫酸、铬酸等主盐浓度测定多采用酸碱滴定法与分光光度法
铝离子含量可依据铝试剂显色原理,用紫外-可见分光光度计在特征波长处定量。氯离子、铁离子等有害杂质宜选用离子色谱法分离测定,灵敏度与抗干扰能力均优于常规化学法。铬酸槽液中的六价铬可采用二苯碳酰二肼分光光度法,该方法显色稳定,适用于多种镀铬与铬酸阳极氧化槽体系。各组分测定结果须与工艺控制范围比对,据此判断槽液是否需要部分更换或调整。
设备电气与温控性能测试
整流电源输出电压、电流的稳定性直接决定氧化膜厚度均匀性,检测时在空载与负载两种状态下分别记录输出参数,观察纹波系数与调节精度。温控系统验证制冷机组降温能力、槽液循环流量以及温度传感器的示值偏差,可采用标准温度计插入槽液多点比对。阴极与导电梁的接触电阻、汇流排温升亦应纳入检测,接触不良会在生产中表现为膜层局部过薄。测试过程中应断开生产负载,由持证电工配合接线,保证人员与仪器安全。
设备材质与防腐状态评估
槽体、加热器、管道等与腐蚀性介质接触的部件,应逐项检查材质牌号与衬里完整性。铅衬、聚丙烯衬里及钛制换热器须重点核查鼓包、裂纹与渗漏迹象,可采用目视检查结合液体渗透检测确认表面缺陷。挂具与导电接触部位的氧化层积累会增大电阻,应评估其清洗或更换周期。钢结构支架的涂层完整性与锈蚀等级亦属检测范围,锈蚀程度的分级评定参照涂覆钢材表面锈蚀等级的通用判定原则执行。
氧化膜层性能指标与判定
膜层质量是评价设备工艺输出能力的核心指标体系,膜厚、硬度、附着力、耐蚀性与封孔质量。膜厚测定采用涡流法(适用于铝及铝合金非磁性基体)或金相截面显微法。硬度以显微维氏硬度计测量。附着力以划格法或弯曲试验评定。耐蚀性采用中性盐雾试验,按规定的试验周期观察腐蚀情况并评级。封孔质量以酸浸后质量增量法或导纳法判定。各指标应结合产品技术要求逐项对照,形成合格与否的明确结论。
检测周期与工艺环境监测
车间酸雾、铬酸雾等有害气体的浓度监测属于设备配套环保性能检测范畴,采样后以分光光度法或离子色谱法分析吸收液中目标组分。清洗水水质指标如电导率、pH值影响膜层外观,应定期在线或离线监测。建议依据生产负荷与槽液老化速率确定检测周期,高负荷生产线缩短槽液分析间隔,低负荷生产线可适当延长。检测数据应形成趋势记录,据此预判槽液失效与设备劣化节点,将事后维修转变为预防性维护。
常见问题与注意事项
金属氧化设备检测适用于哪些产品与材料范围
适用于铝及铝合金阳极氧化、镁合金与钛合金化学氧化、钢铁磷化发蓝等各类表面处理生产线设备,覆盖槽液体系、整流电源、温控循环、防腐衬里及配套环保设施等检测对象。
金属氧化设备检测报告包含哪些内容与用途?
报告一般载明槽液各组分浓度、杂质离子含量、电气与温控参数、膜层厚度硬度及耐蚀性等实测结果,并与工艺控制范围比对给出结论,用于设备验收、工艺维护与质量管理记录。
送检金属氧化设备相关项目时如何沟通安排?
委托方应说明氧化工艺类型、槽液体系与生产负荷情况,明确需要检测的模块组合,如槽液分析、电气测试或膜层评价。现场检测前需协调停机时段与安全条件,并预先告知取样与接线要求。