GB/T 73检测的对象为开槽平端紧定螺钉,属于紧固件标准符合性检验范畴。本文围绕该类螺钉的检测流程展开,覆盖尺寸与形位公差测量、螺纹参数检验、力学性能试验、表面缺陷与覆盖层检验等模块,并给出判定标准与结果处理要点。依据标准开展系统检测,可用于评估产品是否符合设计图纸与采购技术要求,为来料验收与质量控制提供判定依据,是机械装配领域常见的紧固件检测项目。
样品制备与抽样规则
检测前应按批次随机抽取样品,抽取数量依据产品批规模与验收水平确定,避免从同一包装局部集中取样。样品须先经外观初检,剔除因运输磕碰造成明显损伤的个体,防止缺陷混入后续测量环节。制备阶段还应清洁表面油污与浮屑,以免影响螺纹通止规旋合及尺寸测量精度。对于需进行力学性能试验的样品,应单独留样,不得与尺寸测量样品混用。抽样记录中应注明批次号、规格、材料牌号及表面处理方式,使检测结果具备可追溯性。
尺寸与形位公差检测方法
尺寸检验以万能工具显微镜、影像测量仪、数显卡尺及千分尺为主要手段。头部直径、头部高度、螺杆直径、槽宽、槽深及总长均须逐项测量,测点不少于两个截面位置,取算术平均值作为实测结果。平端面为其结构特征部位,端面直径与倒角应重点核对。形位项目头部对螺杆轴线的同轴度及槽部对轴线的对称度,可在工具显微镜上以回转法或坐标法测定。实测值与标准规定的公差范围逐项比对,任一项目超差即判定该样品不合格。
螺纹参数检验要点
螺纹检验采用通止规法与几何参数测量相结合的方式。螺纹通规应顺畅旋合至规定深度,止规旋入量不得超过标准允许的扣数,据此判定螺纹作用中径的合格性。螺纹单一中径可借助三针法测量,配合万工显或螺纹千分尺读取数据。牙型半角、螺距累积误差等单项参数,可在工具显微镜上以影像法测定。测量前须校核量针直径与测量力,规避弹性变形引起的系统误差。检验中应保持量规与样件清洁,防止尘屑滞留牙面造成误判。
力学性能与硬度试验
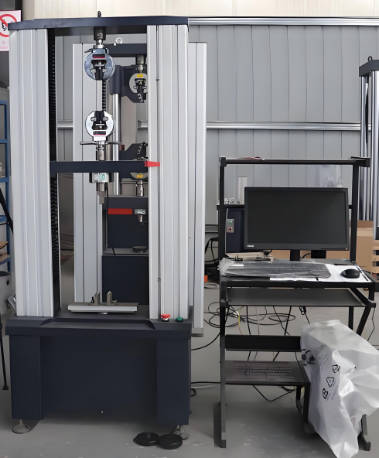
力学性能试验涵盖硬度测试与保证载荷或扭矩性能验证。硬度试验通常在螺杆横截面上进行,采用维氏硬度计或显微硬度计加载测定,测点应避开脱碳层与增碳区域。表面硬度与芯部硬度的差值可反映渗碳或脱碳倾向,据此判断热处理工艺状态。小规格螺钉不便加工试样时,允许以显微硬度法替代常规布氏或洛氏测试。扭矩试验用于验证紧定螺钉的拧断特性,试验夹具应保证牙面贴合状态与实际使用工况一致,记录最大扭矩值并与技术要求比对。
表面缺陷与覆盖层检验
表面检验宏观缺陷检查与覆盖层性能测试两部分。宏观检查在充足光照下以目视结合放大镜进行,观察头部裂纹、槽部毛刺、折叠、划痕及锈蚀等缺陷,必要时辅以磁粉检测排查发纹类缺陷。经表面处理的样品,应检验覆盖层外观、厚度与附着力。镀层厚度可采用磁性法或X射线测厚仪测定,测点分布于杆部与头部多个位置。附着力以划格法或弯曲试验评估。所有缺陷判定均须对照标准给出的缺陷允许限值执行。
判定标准与结果处理
判定规则采用逐项比对方式,尺寸、螺纹、力学性能、表面质量四个维度分别给出单项结论,再按抽样方案汇总为批次判定结果。标准中分为合格、剔除后合格与不合格三种处置方式。当发现不合格项时,应按规定倍数抽取复检样品,对不合格项目及其相关项目实施复验。检测报告应载明检测依据、样品信息、检测方法、实测数据与判定结论。对争议结果,可委托具备权威资质认证的实验室实施仲裁检验,以双方认可的复测数据为最终判定依据。
常见问题与注意事项
GB/T 73检测结果存在异议时如何申请复检?
委托方对报告数据有异议,可在收到报告后向检测方提出书面复检申请,说明争议项目与理由。复检仅针对争议维度重新测定,必要时双方共同确认样品状态与检测方法后实施仲裁检验。
GB/T 73检测周期与报告交付流程是怎样的?
常规检测按尺寸、螺纹、硬度、表面四个模块排期,样品到样与检测条件确认后依序开展。报告在全部项目判定完成后出具,加盖检测专用章。加急需求应在委托时提前沟通,由双方确认检测方案。
GB/T 73检测对样品数量与寄送有何要求?
样品数量按规格与检测模块确定,尺寸与螺纹检验、力学性能试验、表面检验需分别留样,建议按批次适当富余寄送。样品应清洁、防锈包装并附批次信息,避免磕碰损伤影响测量与判定。